20+ Years OEM/ODM Experience
+86 152 2111 0591
🇫🇷

HVAC Industry Solutions

空気配分ブログ | カスタムHVACソリューション | HVACore

Latest Blog

Stay updated with the latest trends, innovations, and insights from the HVAC manufacturing industry.

Read More
DFM HVAC plastic parts design for manufacturing injection molding guide
4月 1, 2026

DFM HVACプラスチック部品設計 製造用射出成形ガイド

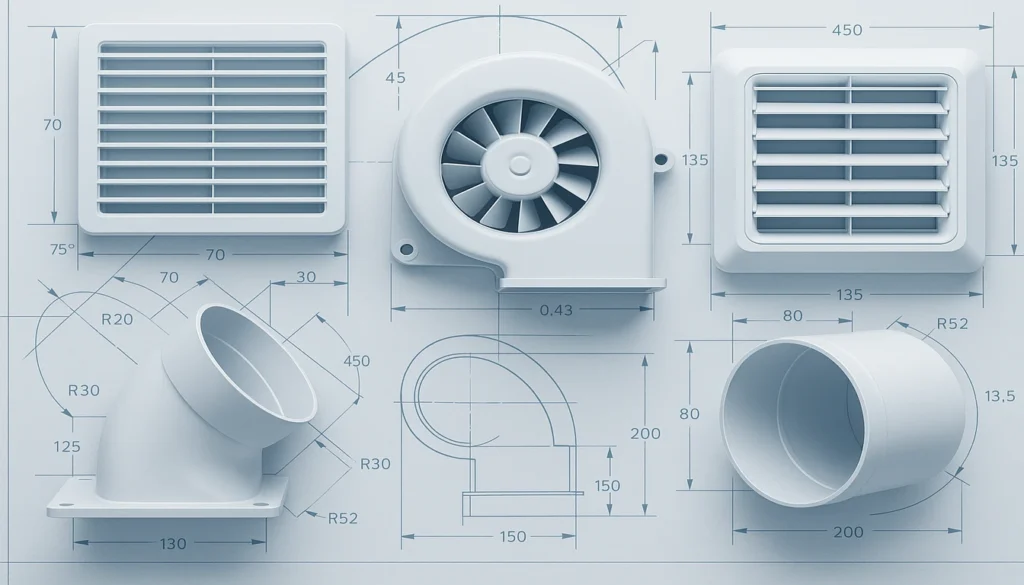
Key Takeaways DFM applied before tooling can reduce HVAC part cost by 20–35% and cut mold rework cycles by half. External HVAC housing surfaces require 1–2° draft; internal ribs and snap-fit walls need 2–3°; textured surfaces add 1° per 0.025 mm texture depth. Wall thickness tolerances: ABS 1.2–3.5 mm, PP 0.8–3.8 mm, PA-GF 1.5–3.0 mm — deviating by more than 25% causes warp or sink. Gate location must avoid visible A-surfaces and high-stress snap zones; fan gates spread pressure across thin-wall HVAC panels. Rib thickness should be 60% of adjacent wall thickness; boss outer diameter should be 2× the boss core diameter with height under 2× outer diameter. What Is […]
Read More
Read More
Plastic HVAC air filter frames manufactured by injection molding
3月 31, 2026

射出成形で製造されたプラスチック製HVAC空気フィルターフレーム

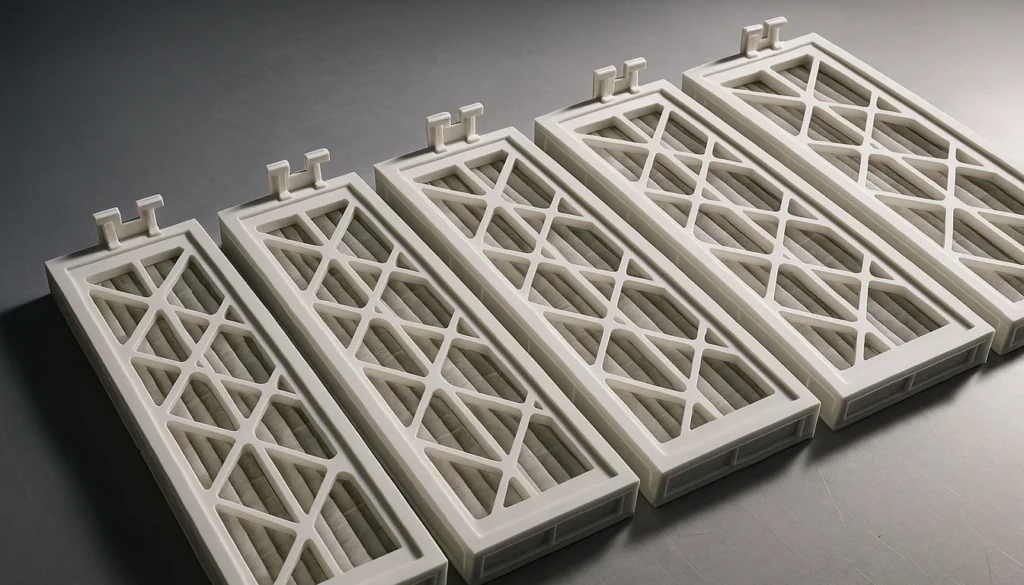
キーポイント プラスチック製HVACフィルターフレームの寸法公差±0.1~0.3mmは、ろ過バイパス率とシステム効率を直接決定します。PP、ABS、ガラス繊維強化ナイロンは、フィルターフレーム用途において耐熱性、耐湿性、構造剛性でそれぞれ異なる利点を提供します。射出成形プロセス—DFM解析から金型製作、後処理まで—により、壁厚公差±0.15mmという高精度で一貫性のある大量生産のフィルターフレームが実現します。シール溝、スナップフィットクリップ、標準寸法互換性などの設計特徴は、後付けではなく金型設計段階から組み込まれています。OEMフィルターフレームプログラムでは通常、1ロットあたり5,000~50,000個の生産を要し、図面承認から初回生産出荷までのリードタイムは6~10週間です。なぜ[…]
Read More
Read More
Injection molded air vent grille for HVAC
3月 30, 2026

圧力損失(Pa @ 2 m/s)

主要ポイント 射出成形された空気抜きグリルは±0.1mmの寸法公差を達成し、±0.5mmの板金プレス加工よりもはるかに高精度です。最適なグリルルーバー角度は35°から45°の範囲で、最大の気流効率のために55–70%の自由面積比を実現します。ABS、ASA、PPはHVACグリルの3大樹脂で、それぞれ異なる紫外線暴露と温度範囲に適しています。標準的な300×300mmグリルの典型的な射出成形サイクルは25〜40秒で、大量生産を可能にします。カスタムグリルは、マット、光沢、メタリック効果を含む表面仕上げで、あらゆるRALまたはパントーンカラーで製造できます。なぜ射出成形された空気抜きが他の製造方法よりも優れているのか[…]
Read More
Read More
Custom HVAC plastic components manufacturing banner
3月 29, 2026

カスタムHVACプラスチック部品製造バナー

Discover how custom HVAC plastic components are engineered—materials, injection molding process, tolerances, and quality standards for durable HVAC systems.
Read More
Read More
最適なのは
3月 28, 2026

最適なのは

CAVシステムの重要なポイントは、負荷に関係なく固定された空気流量(通常はゾーンごとに0.1~2.5 m³/s)を維持することです。供給温度のみが変化し、体積は変わりません。ダンパーブレード、CAVボックスハウジング、およびアクチュエーターエンクロージャーは、15~20年の耐用年数においてシステムの信頼性を決定する3つのプラスチック集約部品です。UVにさらされるCAV設置ではASAがABSよりも優れており、機械的負荷がかかる構造用ダンパーフレームにはガラス繊維強化PA66-GF30が標準です。HVACoreでは、CAVハウジング部品を±0.15mmの公差で成形しています。これは、ダンパーブレードのクリアランスとアクチュエーター取り付け精度にとって重要です。昨年、ロンドンの病院の施設管理者が、8年間で同じCAVダクト部分を3回交換したと話していました。[…]
Read More
Read More
キーポイント – HVACの凝縮水排水ラインは、蒸発器コイルによって集められた湿気を取り除くための重要なシステムです、...
3月 27, 2026

キーポイント – HVACの凝縮水排水ラインは、蒸発器コイルによって集められた湿気を取り除くための重要なシステムです、...

キーポイント – ダクトレスミニスプリットは、冷媒配管で接続された室内空気処理ユニットと室外コンプレッサーの2つの主要ユニットで構成され、ダクトワークが不要 – 室内ユニット筐体、フロントパネル、ルーバーブレード、エアフィルターフレームは全て射出成形プラスチック部品であり、性能と耐久性に直接影響 – ASA(アクリロニトリル・スチレン・アクリレート)は、標準ABSと比べて優れたUV耐性と耐候性を備えるため、室外ユニット筐体の材料として最適 – 平坦で反りのない大型プラスチックパネルを量産することが、ダクトレスミニスプリット生産における最大の製造課題 – 現代のミニスプリットプラスチック部品は、[…]を考慮して設計されている
Read More
Chat on WhatsApp